 Ottaa yhteyttä


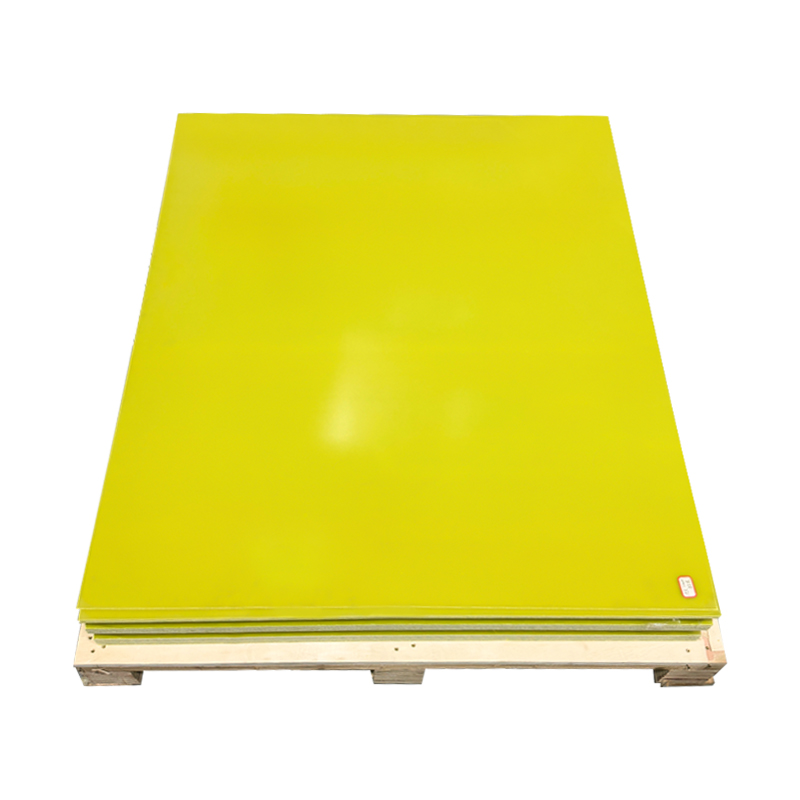
Epoksilasikuitulevy: prosessi, ei vain materiaali
Epoksilasikuitulevyt eivät tule yhdestä muotista. Ne ovat tulosta tekstiilitekniikan ja lämpökovettuvan kemian kohtaamisesta, ja tämä prosessi määrittää kaiken dielektrisestä lujuudesta pitkän aikavälin mittastabiiliuteen. Jos olet määrittänyt eristyslevyt akuille, kojeistoille tai piirilevyvalaisimille, olet jo luottanut tähän prosessiin. Se on osa samaa valmistusperhettä, jota käytetään hiili- ja aramidlaminaateissa, mutta lasikankaalla ja epoksilla kustannusten, eristyksen ja mekaanisen lujuuden tasapaino on erilainen.
Suora vastaus kysymykseen "miten epoksilasikuitulevy valmistetaan" on, että levy valmistetaan kyllästämällä kudottu E-lasikangas epoksihartsilla, pinoamalla hartsipinnoitetut kerrokset ja kovettamalla ne lämmön ja paineen alaisena. Tämän yksinkertaisen kuvauksen takana ovat vaiheet, jotka edellyttävät hartsin viskositeetin, kuivauslämpötilan, levypaineen, jäähdytysnopeuden ja kovettumisajan tarkkaa hallintaa.
Yleisin kaupallinen muoto on an epoksilasikuitueristelevy , puristettu litteiksi paneeleiksi sähköeristystä ja suuren kuormituksen mekaanisia osia varten.
 Mukautetut epoksihartsilasikuitueristelevyjen valmistajat, tehdas Tarjoamme mukautetun epoksihartsilasikuitueristyslevyn, Jiangyin Dongli New Materials Technology Co., Ltd on Kiinan epoksihartsilasikuitu... Näytä tuote →
Mitä epoksilasikuitulevyyn menee
Lasikuitukangas
Useimmat epoksilasikuitulevyt käyttävät jatkuvaa E-lasifilamenttilankaa, joka on valittu korkean sähkövastuksen ja kustannustehokkuuden vuoksi. Lanka on kierretty tai kevyesti kierretty, sitten kudottu tasapainoiseksi sileäksi kudoksiksi tai toisinaan toimikkaaksi paremman mukavuuden varmistamiseksi, pinta-alapainolla yleensä 100-300 g/m². Pelkkä kudos tuottaa tasaisemman pinnan ja paremman mittavakauden, kun taas toimikas mukautuu helpommin kaarevien työkalujen ympärille. Ennen laminointia kangas lämpöpuhdistetaan kudontavoiteluaineiden poistamiseksi ja käsitellään sitten silaaniliitosaineella. Tämä liimaus luo kemiallisen sillan lasipinnan ja epoksimatriisin välille; ilman sitä laminaatti voi irrota, koska hartsi ei voi tarttua sileisiin filamentteihin. Taustalla oleva kudonta- ja pintakäsittelylogiikka on samanlainen kuin kudottu tekninen kangas tuotanto muiden korkean suorituskyvyn komposiitit .
Epoksihartsijärjestelmä
Epoksihartsi tarjoaa levyn sähköeristyksen, kemikaalien kestävyyden ja lämmönkestävyyden. Useimmissa formulaatioissa käytetään difunktionaalista epoksia, kuten bisfenoli A tai bisfenoli F, yhdistettynä kovettimeen, kiihdyttimeen ja paloa hidastaviin lisäaineisiin. Liuotin tai reaktiiviset laimentimet alentavat viskositeettia sen verran, että kangas kastuu nopeasti kyllästyskylvyssä. Hartsikoostumus asettaa myös käyttölämpötilan: tavallinen bisfenoli A -järjestelmä saavuttaa lasittumislämpötilan noin 130–150 °C kovettumisen jälkeen, kun taas novolakkiepoksi- tai monitoimihartsijärjestelmät voivat parantaa lämmönkestävyyttä. Sähköturvallisuuden vuoksi halogenoitua epoksia tai muuta palamista hidastavaa kemiaa käytetään yleisesti saavuttamaan UL94 V0 -luokitus.
Kuinka epoksilasikuitulevy valmistetaan: askel askeleelta
Vaikka tuotantojärjestys on vakio, tarkat asetusarvot muuttuvat hartsin kemian, levyn paksuuden ja vaaditun sähköarvon mukaan. Alla olevat vaiheet kuvaavat nykyaikaisen komposiittitehtaan teollista reittiä.
- Kankaan valmistus. E-lasikangas tarkastetaan, lämpöpuhdistetaan ja käsitellään kytkentäaineella, jotta pinta on valmis hartsin kostutukseen.
- Hartsikylpykoostumus. Epoksi, kovettaja, paloa hidastavat lisäaineet ja liuotin sekoitetaan, suodatetaan ja testataan viskositeetti ja geeliytymisaika ennen linjan käynnistymistä.
- Kyllästys ja B-vaiheistus. Lasikangas kulkee hartsin kastosäiliön läpi ja hartsin ottoa ohjaavien annostelurullien välillä. Tavoitehartsipitoisuus on yleensä 35–45 painoprosenttia. Märkä kangas kulkee sitten 100-160°C:n kuivaustornin läpi, jossa liuotin haihtuu ja hartsi etenee kuivaksi, hieman tahmeaksi. Tässä vaiheessa materiaalia kutsutaan an epoksi esivalmistettu
 Räätälöidyt epoksihiilikuituvalmistajat, tehdas Tarjoamme räätälöityjä epoksihiilikuituprepregiä, Jiangyin Dongli New Materials Technology Co., Ltd on Kiinan epoksihiilikuituprepregien valmistus... Näytä tuote → , puolikovettuva tuote, joka voidaan säilyttää myöhempää laminointia varten. Asennusaste tarkistetaan tuotantonäytteistä, jotta prepreg säilyttää oikean virtauksen, tahmeuden ja säilyvyysajan.
- Leikkaus ja asettaminen. Prepreg leikataan arkin kokoon ja pinotaan tarkalle määrälle kerroksia tavoitepaksuuden saavuttamiseksi. Tyypillinen 2 mm levy voi käyttää kahdeksasta kymmeneen kerrosta, kun taas 50 mm levy vaatii paljon enemmän. Asennus tehdään puhtaassa, lämpötilakontrolloidussa huoneessa; Tässä tehtaassa puristinalue pidetään erillään levitysalueesta, jotta vältetään pölyn jääminen kerrosten väliin.
- Kuuma puristus. Pino asetetaan lämmitettyyn puristimeen. Lämpötilaa ja painetta nostetaan ohjatun käyrän mukaan. Hartsi virtaa, kostuttaa jäljelle jääneet kuidut, täyttää tyhjiöt ja silloittuu jäykäksi lämpökovettuvaksi verkostoksi. Painetta käytetään usein kahdessa vaiheessa: pienempi alkupaine päästää hartsin leviämään, sitten korkea paine tiivistää laminaatin lopulliseen tiheyteensä.
- Jäähdytys, trimmaus ja tarkastus. Paneeli jäähdytetään paineen alaisena vääntymisen estämiseksi, minkä jälkeen se leikataan mitoiltaan. Paksuus, pintavirheet ja sähkölaatujen dielektriset ominaisuudet tarkistetaan ennen lähettämistä. Jotkut levyt on pintahiottu paksuustoleranssin tiukentamiseksi, kun niitä käytetään tarkkuusjigeissä tai PCB-kiinnittimissä.
Keskeiset prosessiparametrit, jotka määräävät arkin laadun
Useimmat erot yhtenäisen arkin ja yhden erän ongelman välillä johtuvat siitä, kuinka tiukasti tehdas valvoo prosessia. Taulukossa on lueteltu parametrit, jotka tulee mitata jokaisella tuotantoajolla.
| Parametri | Tyypillinen alue | Miksi sillä on merkitystä |
|---|---|---|
| Lasikankaan pintapaino | 100-300 g/m² | Ohjaa hartsin kerääntymistä, mekaanista lujuutta ja paksuuden muodostumista kerrosta kohti. |
| Hartsipitoisuus kuivauksen jälkeen | 35-45 painoprosenttia | Tasapainottaa dielektrisen lujuuden ja kerrostenvälisen leikkauslujuuden. |
| Impregnoinnin kuivauslämpötila | 100–160°C | Poistaa liuottimen viemättä hartsia liian pitkälle ennen levitystä. |
| Kovettumislämpötila | 150-180°C | Määrittää silloitustiheyden ja lasittumislämpötilan. |
| Kovettumispaine | 3-10 MPa | Poistaa ilmaa, tiivistää kerroksia ja estää onteloiden muodostumista ja delaminaatiota. |
| Kovettumisen pitoaika | 60-150 min | Varmistaa tasaisen reaktion koko pinossa, erityisesti paksuissa laudoissa. |
Useimmin tarkastettu luku on hartsi-kuitusuhde ; jopa muutama prosenttiyksikkö ajautumista muuttaa leikkauskäyttäytymistä, dielektristä lujuutta ja paksuustoleranssia. Paksulle levylle jäähdytysvaihe on yhtä tärkeä: liian nopea jäähtyminen kovettumisen jälkeen luo sisäisiä jännityksiä reunojen lähelle. Hyvä prosessi jäähtyy paineen alaisena ja voi sisältää jälkikovetusvaiheen laminaatin stabiloimiseksi ennen koneistusta.
Laadunvalvonta ja toimittajan valinta
Ostajalle prosessilla on merkitystä, koska se ennustaa taulukkoarvoja. Liian pienellä paineella puristettu paneeli voi piilottaa hienoja aukkoja, jotka heikentävät levyä ja luovat polkuja sähköiseen seurantaan. Levy, jonka hartsisuhde on epätasapainoinen, voi läpäistä tulevan visuaalisen tarkastuksen, mutta epäonnistua koneistuksen jälkeen. Ensimmäinen kysymys ei siis ole vain arkin arvosanan nimi, vaan se, valvotaanko arvosanan takana olevaa prosessia todella.
Kun arvioit toimittajaa, pyydä asiakirjoja syttyvyydestä (UL94 V0), taivutuslujuudesta, dielektrisestä lujuudesta ja paksuustoleranssista. Tarkasta koneistettujen osien osalta reunan laatu ja onko levy kovettunut tarpeeksi pysyäkseen tasaisena leikkauksen tai leimaamisen jälkeen. Kysy myös, voiko tehdas toimittaa räätälöityjä kokoja, koska kudontaa ja puristamista hoitava tehdas säätelee todennäköisemmin lasityyliä ja hartsipitoisuutta kuin pelkkä tuontikartonkia leikkaava tehdas.
Vertikaalisella integraatiolla on mitattavissa oleva ero. Kutomista, hartsikäsittelyä, prepreg-käsittelyä, kuumapuristamista ja viimeistelyä ohjaava tehdas voi jäljittää vian lähteen ja korjata sen ennen kuin siitä tulee kuvio. Siksi toimimme a yhden luukun komposiittimateriaalien valmistaja : Jiangyin Dongli New Materials Technology Co., Ltd. hoitaa koko ketjun yhdessä toimipaikassa, ja sitä tukevat 24 teknistä henkilökuntaa, kymmenen tuotantolinjaa ja 32 000 m²:n tuotantolattia, jossa on lämpötilasäädellyt työpajat ja luokan 100 000 puhdas alue.
Jos tarvitset vakiolevyjä tai mukautettuja laminoituja levyjä akkukiinnittimiin, kytkinlaitteisiin, muuntajan eristykseen tai mekaanisiin kansiin, valmistusprosessi on ensimmäinen eritelmä, joka on ymmärrettävä. Täysvirtauksen ohjauksella voimme mukauttaa lasin tyylin, hartsipitoisuuden ja paksuuden kohdesovelluksen mukaan, ja voimme myös käsitellä kovetetun levyn mukautetuiksi koneistetuiksi osiksi.

 +86-13961668677

 Nro 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Jiangsun maakunta, Kiina.
